
Vincentas, kokybės inžinierius | DINSEN
Kaip gaminamos kaliojo ketaus vamzdžių jungiamosios detalės? Daugumoje liejyklų atsakymas apima du etapus: jungiamosios detalės korpuso liejimą ir sandarinimo griovelio išfrezavimą kiekviename flanšo paviršiuje. DINSEN pasirenka kitokį kelią. Mūsų...kaliojo ketaus vamzdžių jungiamosios detalėsgaminami naudojant liejimo vietoje metodą – beveik idealios formos procesą, kurio metu sandarinimo griovelis suformuojamas pilant, todėl nereikia jokio antrinio apdirbimo. Rezultatas: geresnis gaminio vientisumas, trumpesnis gamybos laikas ir mažesnė kaina, komercinėje gamyboje patikrinta nuo DN50 iki DN150.
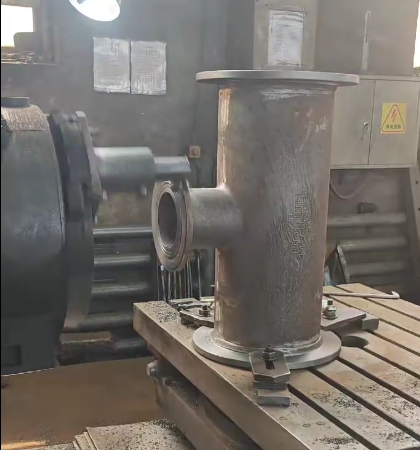
Iššūkis: apdirbti sandarinimo grioveliai padidina išlaidas ir riziką
Dešimtmečius flanšinių jungčių sandarinimo grioveliai buvo frezuojami po liejimo. Tai patikimas procesas, tačiau jis turi realių išlaidų.
Mechaninis apdirbimas papildo visą gamybos etapą. Kiekvieną flanšą reikia perkelti iš liejyklos į mechaninę dirbtuvę, pritvirtinti, pjauti ir patikrinti, todėl kiekvienai jungtiai pagaminti reikia darbo, mašinų laiko ir energijos.
Apdirbimas taip pat sukuria terminį gradientą. Medžiagos šalinimas palieka vietinius profilio storio skirtumus, kurie sutrikdo kietėjimą ir padavimą, padidindami mikrosusitraukimo ir poringumo riziką šalia flanšo.
O apdirbti grioveliai reiškia papildomas nebaigtos gamybos atsargas ir papildomus kokybės kontrolės punktus – daugiau apyvartinio kapitalo ir daugiau žmogiškųjų klaidų tikimybės.
Sprendimas: beveik grynosios formos liejimas panaikina mechaninį apdirbimą
Beveik grynosios formos liejimas suformuoja sandarinimo griovelį tiesiai formoje, todėl griovelis sukietėja kartu su jungiamosios detalės korpusu. Nereikia pašalinti antrinės medžiagos. Nereikia papildomo terminio gradiento. Nereikia apdoroti gamyklų.
Kaip veikia procesas
Inovacija slypi šerdies surinkime. Tradiciškai flanšo šerdis susideda iš trijų sujungtų dalių, pažymėtų A, B ir C. Prieš surinkimą DINSEN inžinieriai išfrezuoja iš anksto suformuotą griovelio kontūrą į šerdies B išorinį paviršių. Liejant formą, tiek varžtų skylių raštas, tiek sandarinimo griovelis įgauna formą kaip neatsiejama flanšo dalis.
Tikslus pritaikymas: kreipiamosios angos ir apsaugos nuo išlyginimo funkcijos
Kadangi griovelių geometrija priklauso nuo šerdies padėties, tikslumas prasideda nuo surinkimo. Kreipiamosios angos ir apsaugos nuo išlyginimo funkcijos sujungia tris šerdies dalis, užtikrindamos pakartojamą surinkimo tikslumą iš vienos formos į kitą. Išmatuotas rezultatas: griovelių gylis, plotis ir koncentriškumas, kurie nuolat atitinka arba viršija standartinius reikalavimus.
Greitesnis patvirtinimas naudojant 3D smėlio spausdinimą
Prototipų gamybai anksčiau reikėjo brangių šablonų įrankių. Naudojant rišiklio srovės 3D smėlio spausdinimą, prototipų šerdžių rinkiniai pagaminami per kelias dienas, o ne savaites. Prieš pradėdami naudoti gamybos įrankius, konstruktoriai patikrina griovelių geometriją, sujungimus ir padavimą – tai žymiai sutrumpina naujų jungiamųjų detalių konfigūracijų kūrimo ciklus.
Patikrintas gamyboje: nuo DN50 iki DN150
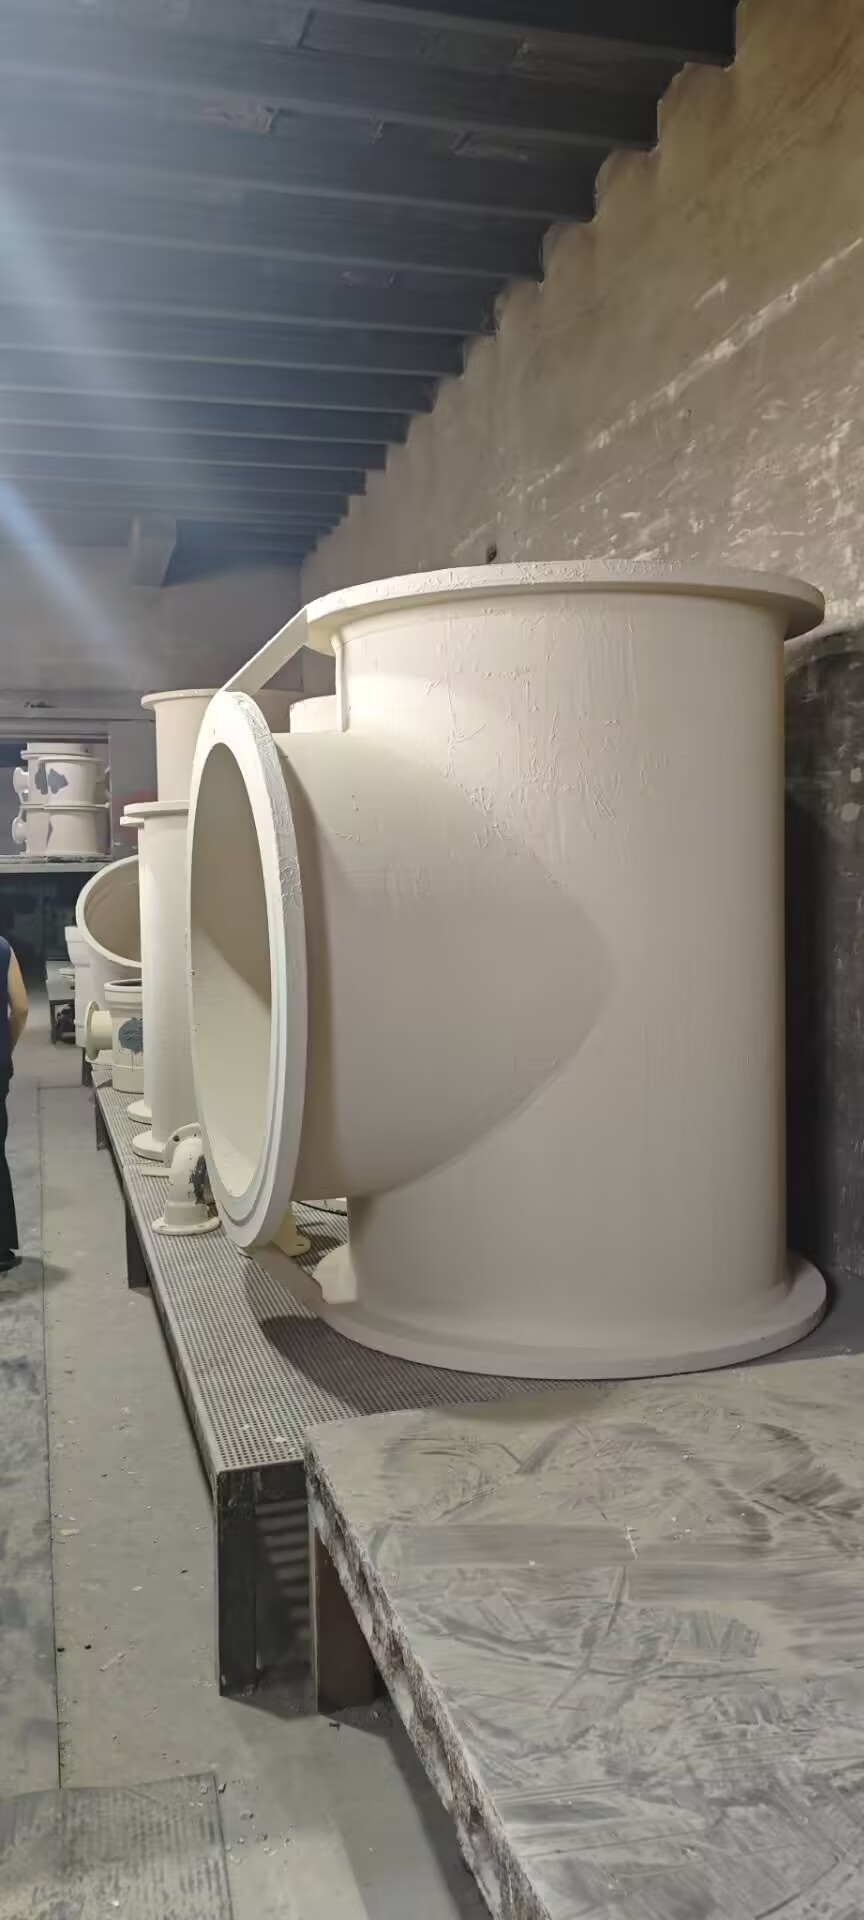
Po iškratymo ir šratinio valymo lietų flanšų paviršiai pasižymi griovelių matmenimis – gyliu, plotiu ir koncentriškumu – kurie nuolat atitinka arba viršija standartinius reikalavimus, be jokio išmatuojamo kokybės praradimo. Vietoje liejami grioveliai buvo patvirtinti komercinėje gamyboje nuo DN50 iki DN150 ir užtikrina tokį patį arba geresnį sandarinimo efektyvumą nei frezuoti grioveliai.EN545 kaliojo ketaus vamzdžių jungiamosios detalės.
Penki išmatuojami vietoje liejinių griovelių privalumai
| Nauda | Kas keičiasi | Išmatuojamas poveikis |
| Produkto vientisumas | Nėra apdirbimo sukelto terminio gradiento; geresnis pastūmimas kietėjimo metu | Mažiau mikro susitraukimo ir poringumo defektų; geresnis slėgio išlaikymo pajėgumas |
| Gamybos greitis | Apdirbimo etapas pašalintas; sumažintos apdailos operacijos | Sutrumpintas gamybos grafikas; mažesnis nebaigtos gamybos atsargų kiekis |
| Sąnaudų mažinimas | Sunaudojama mažiau išlydyto metalo; mažiau naudojama staklių; nereikia tvarkyti darbų tarp gamyklų | Didesnis medžiagų panaudojimas; mažesnis energijos suvartojimas, įrankių nusidėvėjimas ir darbo sąnaudos |
| Darbo sąlygos | Mažiau šlifavimo ir apdailos etapų | Mažesnis dulkių ir triukšmo lygis gamybos aikštelėje |
| Proceso paprastumas | Mažiau žingsnių ir kokybės kontrolės punktų | Didesnis procesų pajėgumas; mažiau žmogiškųjų klaidų |
Ta pati filosofija tęsiasi ir už griovelių ribų. MūsųGrip E fiksavimo jungtismontuoja be specializuotų įrankių, taip sumažinant statybos darbų sąnaudas iki 30 %, palyginti su įprastais sprendimais – dar vienas inžinerijos pavyzdys, kai darbo kiekis darbo vietoje sumažinamas, o ne didinamas.
Dažnai užduodami klausimai
1. Kas yra sandarinimo griovelis ant kaliojo ketaus flanšo?
Sandarinimo griovelis yra apskrita įduba flanšo paviršiuje, kurioje yra tarpinė arba O žiedas. Kai du flanšai sujungiami varžtais, tarpinė suspaudžiama griovelio viduje ir sukuriama sandari jungtis.
2. Kodėl sandarinimo grioveliai paprastai frezuojami?
Mechaninis apdirbimas buvo įprastas metodas, nes jis yra tikslus ir gerai suprantamas. Jo trūkumai yra kaina, gamybos laikas ir defektų, atsirandančių pašalinant medžiagą po sukietėjimo, rizika.
3. Kaip veikia vietoje liejinių griovelių liejimas?
Griovelio kontūras įmontuojamas į flanšo šerdį – trijų dalių šerdies mazgo šerdį B. Liejant griovelis suformuojamas kartu su jungiamosios detalės korpusu, todėl flanšo vėliau nereikia apdirbti.
4. Koks dydžių diapazonas galimas?
Komercinėje gamyboje buvo patvirtinti liejami sandarinimo grioveliai nuo DN50 iki DN150, o griovelių gylis, plotis ir koncentriškumas atitinka apdirbtų griovelių griovelių atitikmenis.
5. Ar vietoje liejinys turi įtakos slėgio vardui arba sandarumo savybėms?
Ne. Kadangi griovelis susidaro kietėjimo metu, nėra terminio gradiento ir pjūvio storio skirtumų. Iš tiesų, sumažėjęs mikrosusitraukimas pagerina slėgio išlaikymo gebėjimą.
6. Ar galiu gauti prototipus prieš masinę gamybą?
Taip. Naudodami 3D smėlio spausdinimą, greitai pagaminame prototipinius pagrindinius rinkinius, kad galėtume juos patvirtinti prieš pradėdami naudoti gamybos įrankius.
Apie DINSEN — kaliojo ketaus vamzdžių ir jungiamųjų detalių gamintoją
„DINSEN“ yra pasaulinio lygio kaliojo ketaus vamzdžių, vamzdžių jungiamųjų detalių ir jungčių tiekėja, kurios gamybos įrenginiai yra Handane, Hebėjaus provincijoje. Produktai atitinka ISO 2531, EN 545, EN 598 ir AWWA standartus, o kokybės vadybos sistema yra sertifikuota pagal ISO 9001:2015. Įgyvendindama projektus daugiau nei 50 šalių – Pietryčių Azijoje, Artimuosiuose Rytuose, Centrinėje Azijoje, Europoje ir Amerikoje – „DINSEN“ taip pat tiekiaEN877 ketaus gruntinio vamzdžių jungiamosios detalėsdrenažo sistemų statybai.Sužinokite daugiau apie DINSEN.
Gaukite kainos pasiūlymą
Planuojate savivaldybės vandens, drenažo ar pramoninio vamzdyno projektą? Mūsų inžinieriai padės jums išsirinkti tinkamas jungiamąsias detales, dydžius ir dangas – teikdami nemokamus pavyzdžius, trečiosios šalies patikrą ir greitą pristatymą.Norėdami gauti nemokamą kainos pasiūlymą, susisiekite su DINSEN.
Įrašo laikas: 2026 m. rugpjūčio 21 d.



